El desgaste no es el problema en una mina. Todas las máquinas se desgastan y todos lo saben. El problema es la sorpresa: el revestimiento que cede un martes por la noche, el balde que llega sin repuestos listos, el cambio que debía tomar un turno y toma tres días. El mismo trabajo hecho en tu calendario cuesta una fracción de lo que cuesta hecho en el de la máquina.
El desgaste no planificado es el que sale caro
Un cambio forzado suma costos encima de la pieza. La máquina deja de producir, las cuadrillas se sacan de otros trabajos, las piezas se piden de urgencia y la reparación se hace bajo presión. Un cambio planificado hace el mismo trabajo con la máquina detenida, las piezas en el suelo y la cuadrilla lista. La mayor parte del ahorro en gestión del desgaste viene de pasar los cambios del primer tipo al segundo.
Conoce tu ritmo de desgaste antes de que la placa te avise
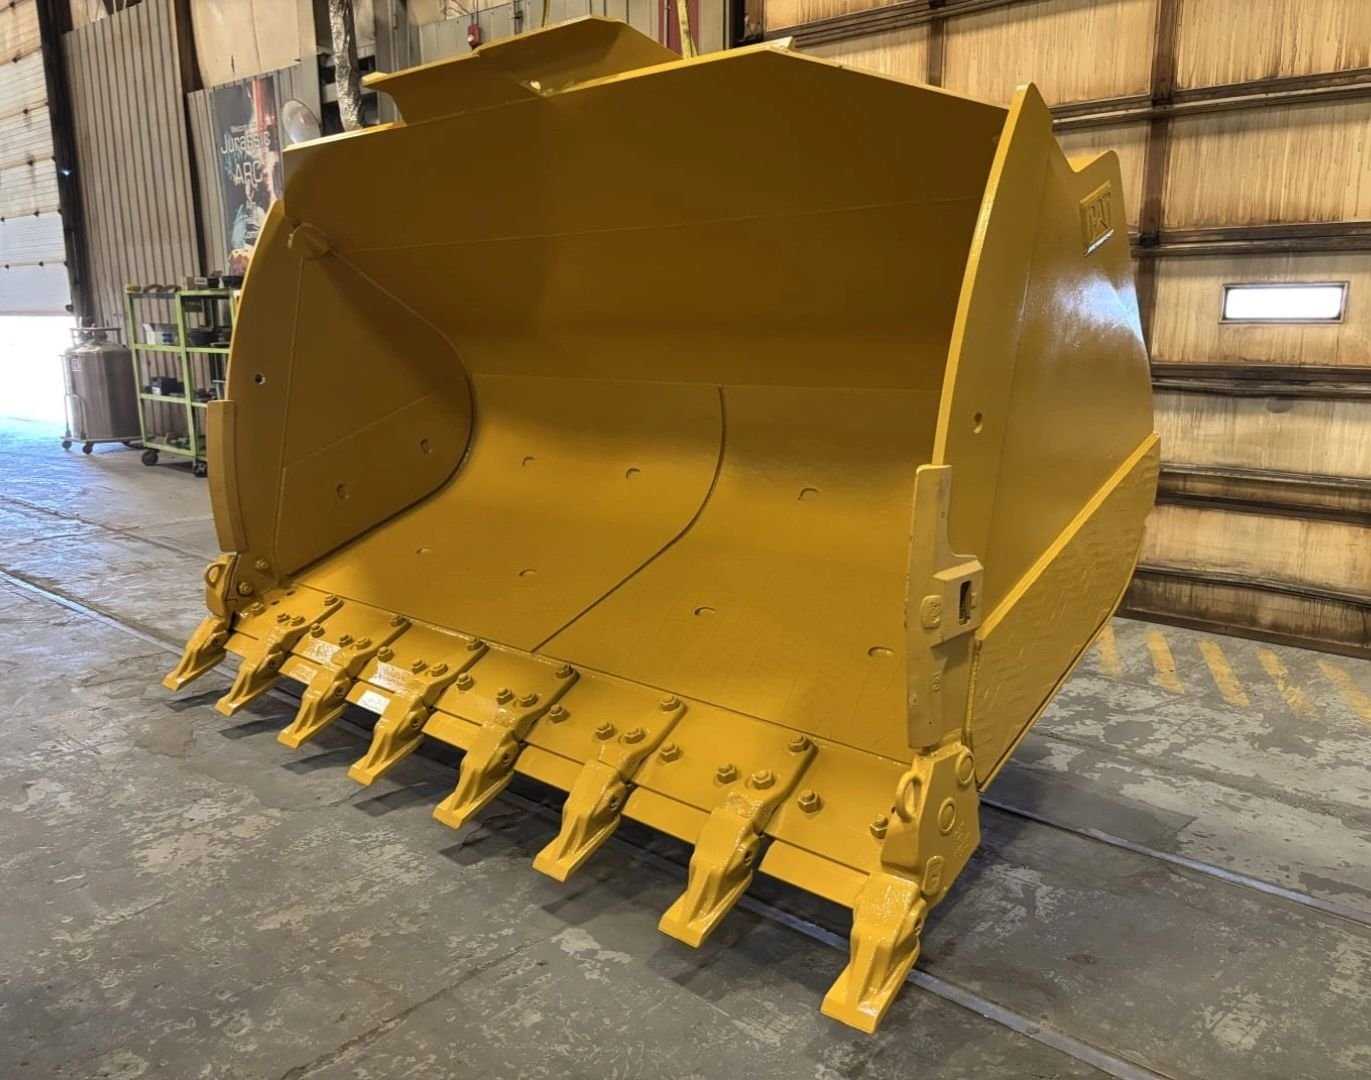
Cada superficie de desgaste tiene su historia. El labio de un balde, el piso de una canaleta o el revestimiento de una caja de camión pierde material a un ritmo que depende de lo que pasa sobre ella y con cuánta fuerza. Si mides los mismos puntos a intervalos regulares y anotas los números, la fecha de cambio deja de ser una sorpresa. Se ve venir con semanas de anticipación.
El intervalo depende de la máquina y del material. Una superficie que se desgasta rápido se revisa más seguido. Una que se desgasta despacio puede esperar. Lo importante es revisar los mismos puntos de la misma forma cada vez, para que la tendencia sea real.
Pon el cambio en el calendario
Cuando sabes más o menos cuándo un revestimiento llegará a su límite, el trabajo se puede programar en una parada o ventana de servicio que ya tienes. La cuadrilla está asignada, la máquina ya está detenida y nadie toma decisiones a las dos de la mañana. El mejor cambio de revestimiento es el que elegiste hace tres semanas, y es el tipo de trabajo que mejor nos gusta hacer GSD®: nadie con prisa y nadie recortando camino para recuperar tiempo.
Haz que el revestimiento encaje con la máquina
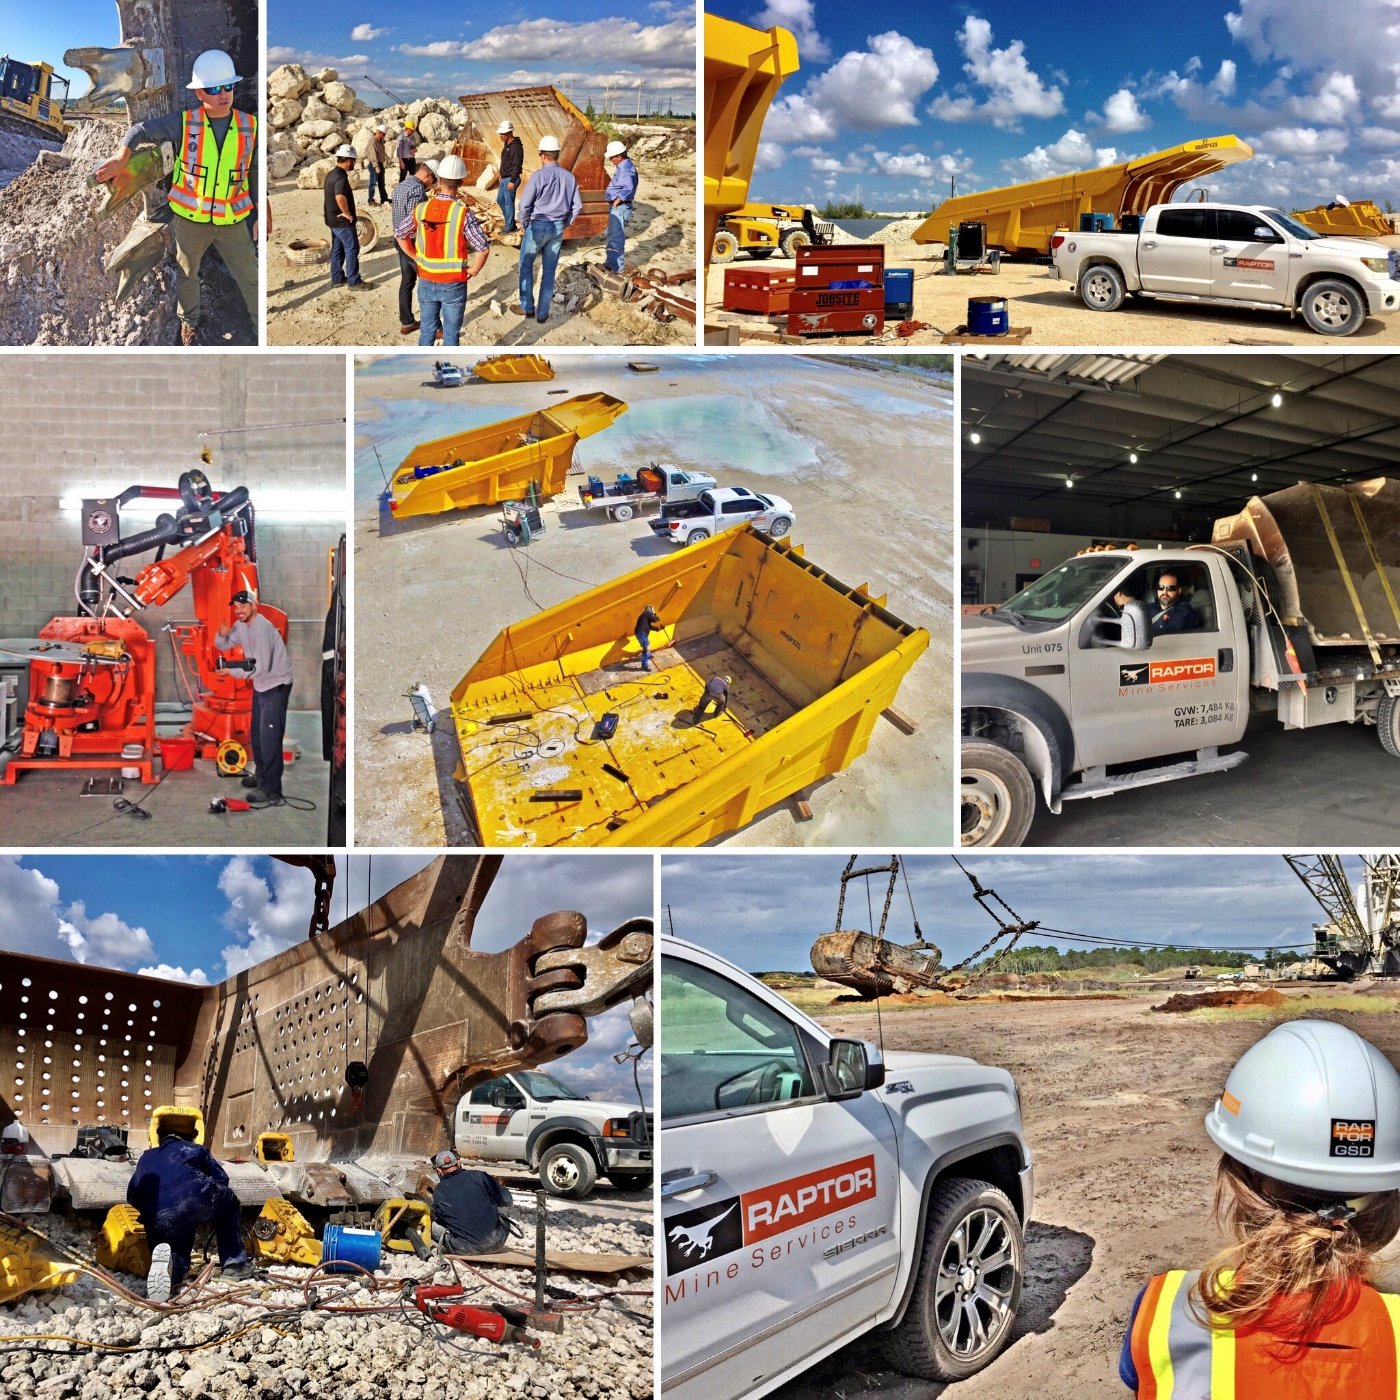
Un revestimiento que hay que recortar, retrabajar o volver a soldar en sitio se come la parada que acabas de planificar. Escaneamos donde el trabajo lo permite para fabricar el revestimiento a la superficie real y no a un plano que se alejó de la máquina hace años. El ajuste es lo que convierte un cambio planificado en uno corto.
La preparación en taller importa tanto como el trabajo en sitio. Los revestimientos que llegan formados, revisados y listos para soldar entran más rápido, y la calidad de la soldadura es más fácil de controlar sobre una superficie hecha para encajar.
Elige la protección contra el desgaste según lo que la golpea
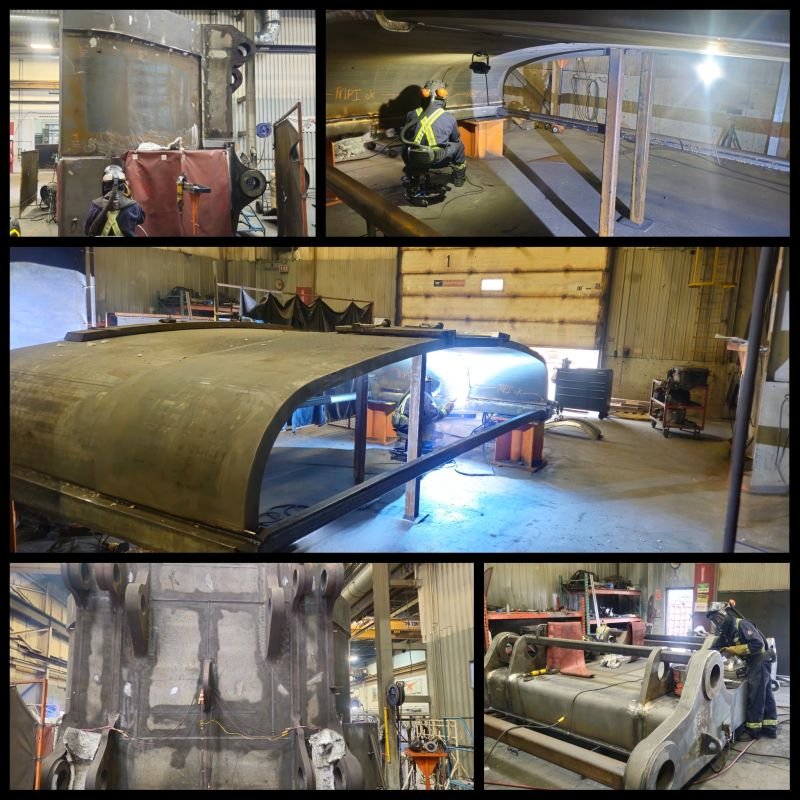
La abrasión, el impacto y el desgaste por deslizamiento piden cosas distintas. La placa correcta para una canaleta que recibe material abrasivo fino no es la correcta para un balde que recibe impacto fuerte. Cuando el material coincide con el trabajo, el revestimiento dura más, y cada ciclo extra elimina una ronda completa de inspección, parada y mano de obra. Explicamos cómo funciona esto en operaciones remotas en nuestra publicación sobre costos de revestimiento en minas remotas, y puedes ver un resultado real a largo plazo en nuestro caso de estudio de Yukón. Nuestra página de producto RaptorPlate® cubre la placa en sí.
Lleva las piezas a la máquina antes de que se detenga
La logística es donde más seguido se cae un cambio planificado. Pedir la placa la semana en que la máquina se detiene significa esperar la fabricación y luego esperar un camión. Pedirla cuando la tendencia de desgaste dice que el cambio está a un mes significa que ya está en sitio cuando empieza la parada. La diferencia entre los dos casos suele ser toda la parada.
Si una pieza pasó su límite pero la estructura sigue sana, quizás no haga falta reemplazarla. Nuestra guía sobre reparar, reconstruir o reemplazar explica cómo saberlo.
Preguntas de mantenimiento y compras sobre paradas por desgaste
PERSONAS. SEGURIDAD. CALIDAD. VELOCIDAD.